기계 시공 EIFS 접착제
호스와 스프레이 건을 통과해도 일관된 농도.
| 폴리머 베이스 | 초산비닐-에틸렌 공중합체, 유연 |
|---|---|
| 보호 콜로이드 | 폴리비닐알코올 |
| 첨가제 | 고결 방지제 |
| 외관 | 백색~미백색 분말 |
| MFFT | 0 °C |
| 벌크 밀도 | 대표값 |
| 잔류 수분 | 대표값 |
| 회분 함량 | 대표값 |
| pH | 대표값 |
| 피막 물성 | 연속 혼합에서 안정적인 유연 피막 |
대표값이며 규격값이 아닙니다.
연속식 혼합기는 기다려 주지 않습니다. 파우더는 호스 처음 몇 미터 안에서 분산되거나, 아니면 흙손으로도 고칠 수 없는 덩어리로 벽체에 도착합니다.
물과 파우더는 혼합실에서 몇 초 만에 만나 압력을 받은 채 호스를 통과합니다. 두 번째 패스도, 불림 시간도 없습니다. 젖는 속도가 느린 파우더는 미분산 입자를 남기고, 그것이 나중에 약한 부분과 자로 밀 때 끌리는 표면으로 드러납니다.
기계 시공에서 가장 큰 손실을 만드는 실패는 드리프트입니다. 하루 기온이 오르면 모르타르가 뻑뻑해지고, 작업자가 물을 넣고, 교대 끝의 피막은 규정보다 얇아집니다. 물 요구량이 안정적인 등급은 첫 제곱미터부터 마지막까지 같은 농도를 유지합니다.
분사 시공 베이스 코트에서는 작업반이 버킷이 아니라 노즐에서 질감을 정합니다. 첨가량은 피막을, 노즐의 공기와 물은 표면을 정합니다. 이 두 조정을 혼동하는 것이 파사드가 승인된 샘플과 다르게 보이는 흔한 이유입니다.
호스와 스프레이 건을 통과해도 일관된 농도.
질감은 배합이 아니라 노즐에서 조절됩니다.
교대 전체에서 안정적인 물 요구량.
혼합 절차를 바꾸지 않고 확보하는 유연성.
포대 속 파우더가 배합 설계가 의도한 피막으로 완성되는지를 결정하는 다섯 가지 지점입니다.
열가소성 등급은 혼합 사이클을 짧게 유지하고, 혼합물의 온도를 높이는 고전단을 피하십시오.
레시피가 요구하는 양의 물을 넣은 뒤, 2차 혼합 전에 모르타르를 1~5분간 정치하십시오.
저속으로 혼합해 공기가 모르타르에 들어가지 않도록 하십시오. 혼입된 공기는 핀홀과 약한 부분으로 나타납니다.
5 °C에서 30 °C 사이에서 시공하십시오. 기재와 기온이 높아질수록 오픈 타임은 짧아집니다.
포대를 25 °C 이하의 건조한 곳에 보관하고, 납품 후 6개월 이내에 사용하십시오.
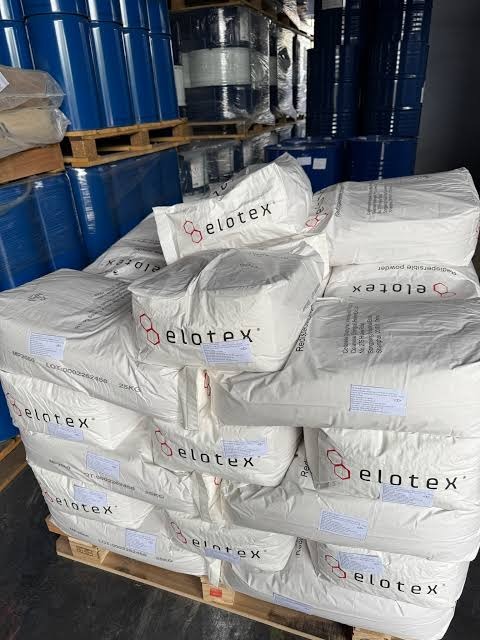
FX2322는 시리즈의 다른 등급과 동일한 포장 형태로 출하되며, 충전부터 하차까지 방습 상태를 유지합니다.
팔레트 적재 및 포대 라인 투입용 PE 라이닝 종이 포대입니다.
파우더를 중량으로 배치하는 공장을 위한 FIBC 빅백입니다.
대량 생산 라인을 위한 드럼 및 벌크 형태입니다.
시리즈에서 FX2322와 인접한 등급과, 각 등급이 선택되는 모르타르 시스템입니다.
모르타르 시스템, 검토 중인 등급, 계획 중인 물량을 보내 주십시오. 첨가량 권장값과 견적을 회신해 드립니다.

스캔하여 WhatsApp에서 Fred Wang에게 연락하십시오
 +8615380400285
 sales2@liwei-chem.com
 +8615380400285
 Fred Wang
 WhatsApp으로 스캔